Technologia zgrzewania HF w produkcji plandek do transportu ciężkiego
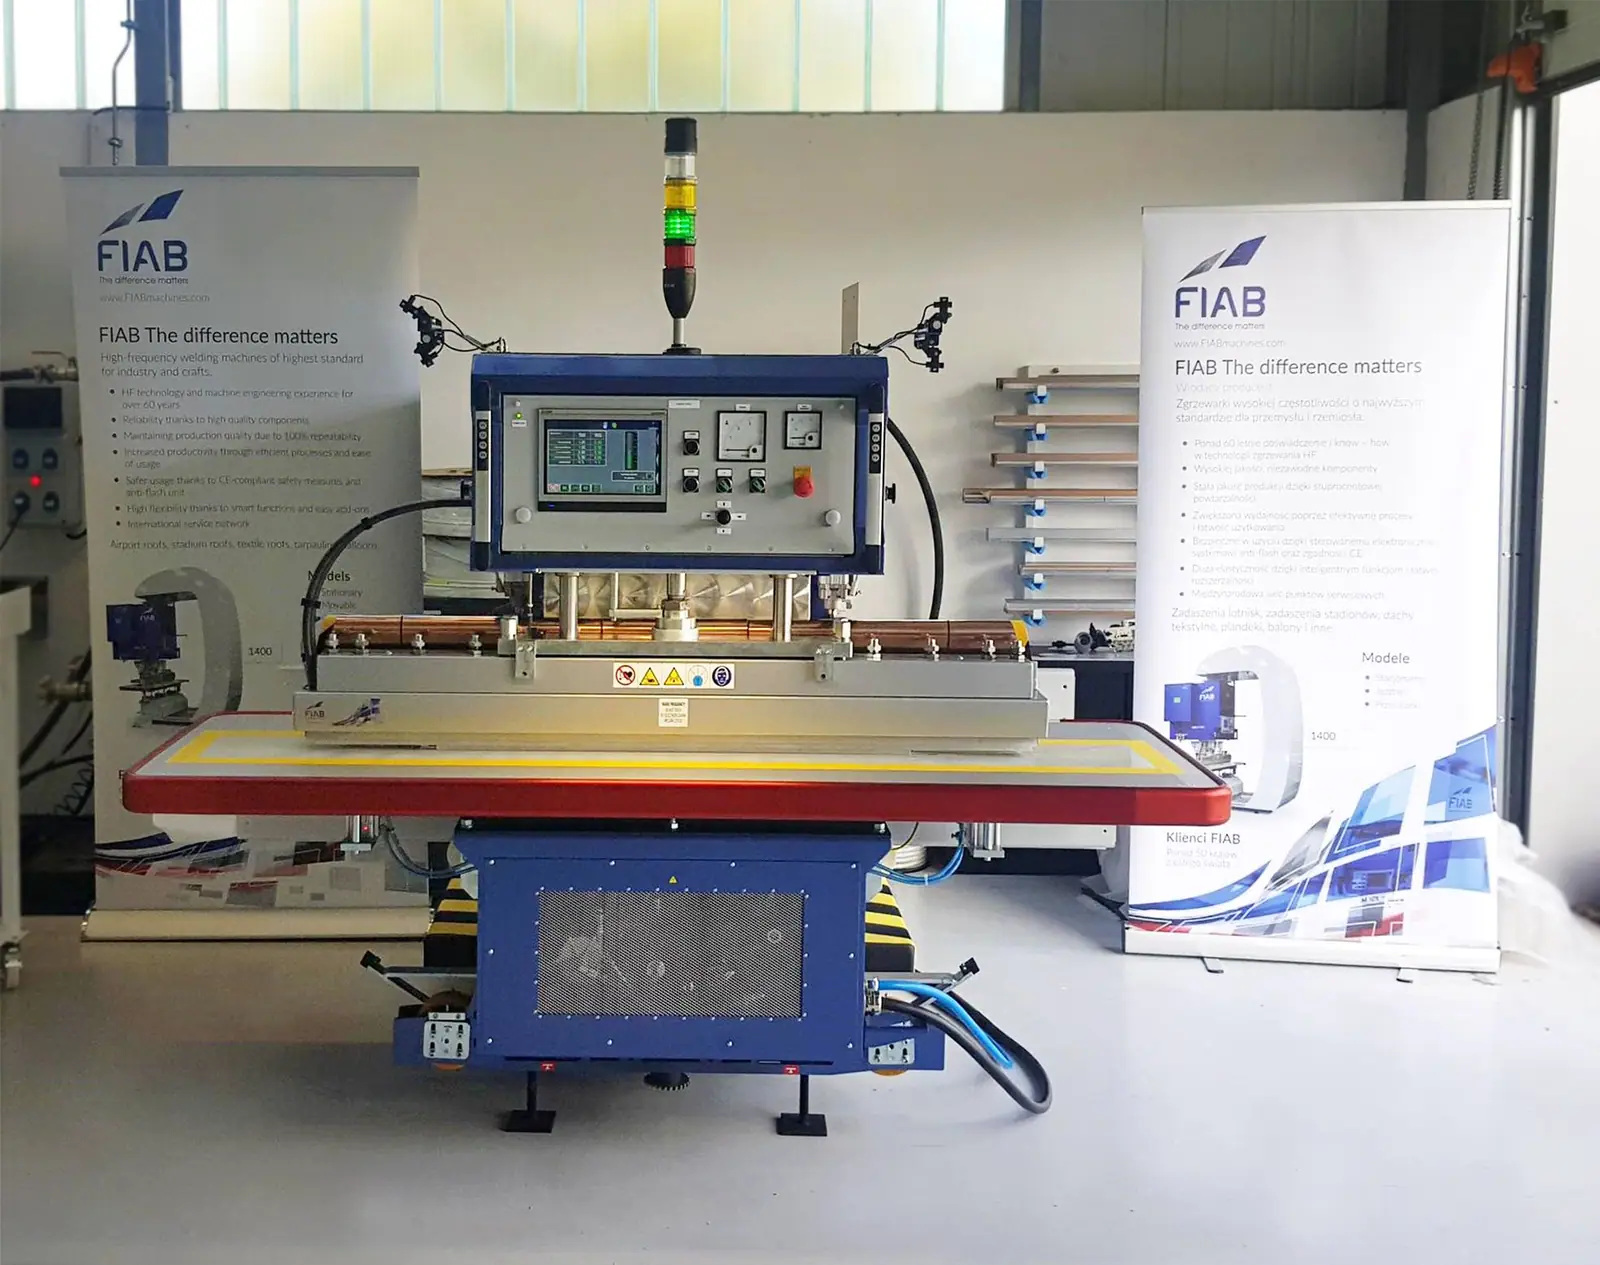
Podstawy technologii zgrzewania wysokiej częstotliwości
Maszyny HF do produkcji plandek samochodowych i naczep TIR wykorzystują electromagnetic field o częstotliwości 27,12 MHz. Ten proces umożliwia precyzyjne łączenie materiałów PVC bez użycia klejów czy innych substancji chemicznych. Temperatura zgrzewania osiąga wartość 180-220°C w czasie poniżej 15 sekund. Dzięki temu metoda ta zapewnia trwałe połączenia, które wytrzymują ekstremalne warunki atmosferyczne.
Zgrzewarki wysokiej częstotliwości generują pole elektromagnetyczne między elektrodami. Molekuły PVC drgają z częstotliwością zgodną z polem, co powoduje ich nagrzewanie od wewnątrz. Proces ten nazywa się dielektrycznym podgrzewaniem materiału. Efektywność tej technologii przekracza 85% w porównaniu z tradycyjnymi metodami łączenia.
Polskie zgrzewarki wysokiej częstotliwości charakteryzują się mocą od 15 kW do 100 kW. Ich wydajność produkcyjna sięga 120 metrów kwadratowych materiału na godzinę przy odpowiednich parametrach. Nowoczesne sterowniki umożliwiają precyzyjną kontrolę temperatury z dokładnością ±2°C. To zapewnia powtarzalność jakości w całym cyklu produkcyjnym.
Automatyczne systemy kontroli monitorują 15 różnych parametrów procesu w czasie rzeczywistym. Operatorzy otrzymują natychmiastowe powiadomienia o odchyleniach od zadanych wartości. Funkcje bezpieczeństwa obejmują ochronę przed przeciążeniem i automatyczne wyłączanie w sytuacjach awaryjnych. Wszystkie dane są rejestrowane dla potrzeb kontroli jakości i optymalizacji procesu.
Specyfikacja maszyn do produkcji plandek transportowych
FIAB produkuje zgrzewarki dedykowane dla branży transportowej od 1963 roku. Jej maszyny obsługują materiały o grubości od 0,3 mm do 3,5 mm z zachowaniem wysokiej precyzji. Stoły robocze mają wymiary od 1200×800 mm do 3000×1500 mm, co pozwala na produkcję plandek różnych rozmiarów. Systemy chłodzenia zapewniają stabilną temperaturę pracy przez całą zmianę.
Jednostki generujące HF wyposażone są w triody o żywotności przekraczającej 8000 godzin pracy. Elektrody wykonane z brązu berylowego wytrzymują ponad 500000 cykli zgrzewania bez wymiany. Maszyny HF do produkcji plandek samochodowych i naczep TIR oferują dokładność pozycjonowania na poziomie ±0,1 mm. Te parametry gwarantują spójność wymiarową gotowych produktów.
Systemy pneumatyczne zapewniają siłę docisku od 2000 N do 15000 N w zależności od modelu. Czas cyklu zgrzewania wynosi od 8 do 25 sekund w zależności od grubości materiału. Elektroniczne regulatory mocy umożliwiają płynną regulację w zakresie 10-100% maksymalnej wydajności. Wszystkie parametry można zapisać w pamięci maszyny dla różnych typów materiałów.
Opcjonalne wyposażenie obejmuje systemy podawania materiału, automatyczne systemy cięcia oraz stacje kontroli jakości. Interfejs HMI z ekranem dotykowym 12″ umożliwia intuitive operation przez operatorów. Funkcje diagnostyczne automatycznie identyfikują potencjalne problemy przed ich wystąpieniem. Komunikacja przemysłowa pozwala na integrację z systemami zarządzania produkcją.
Optymalizacja procesu produkcyjnego
Polski producent zgrzewarek koncentruje się na maksymalizacji efektywności produkcji poprzez precyzyjne dobory parametrów. Temperatura zgrzewania powinna być dostosowana do typu PVC - materiały miękkie wymagają 165-180°C, podczas gdy twarde potrzebują 200-220°C. Czas ekspozycji na pole HF zależy od grubości materiału i wynosi 3-7 sekund na każdy milimetr. Optymalne ciśnienie docisku dla większości zastosowań mieści się w przedziale 0,3-0,8 MPa.
Kontrola wilgotności powietrza w hali produkcyjnej nie powinna przekraczać 60% dla zapewnienia stabilnych warunków zgrzewania. Temperatura otoczenia optimum wynosi 18-22°C, co wpływa na właściwości dielektryczne materiałów. Polskie zgrzewarki wysokiej częstotliwości wymagają okresowej kalibracji co 500 godzin pracy lub co 3 miesiące. Regularna konserwacja zwiększa żywotność komponentów o 40%.
Przygotowanie materiału przed zgrzewaniem obejmuje jego aklimatyzację przez minimum 24 godziny w warunkach produkcyjnych. Powierzchnie do zgrzania muszą być oczyszczone z kurzu i pozostałości olejów za pomocą izopropanolu. Sprawdzenie równomierności grubości materiału zapobiega powstawaniu nierównomiernych połączeń. Każda partia materiału powinna przejść test próbny przed rozpoczęciem produkcji seryjnej.
Monitoring jakości obejmuje regularne testy wytrzymałości połączeń na rozciągnięcie i odrywanie. Norma wymagana dla plandek transportowych wynosi minimum 800 N/50mm szerokości szwu. Kontrola wizualna powinna wykrywać pęcherze powietrza, przebarwienia czy niekompletne połączenia. Dokumentacja każdej partii produkcyjnej musi zawierać parametry procesu i wyniki testów jakościowych.
Zalety technologii HF w branży transportowej
Zgrzewarki wysokich częstotliwości zapewniają hermetyczne połączenia odporne na warunki atmosferyczne przez okres przekraczający 10 lat. Wytrzymałość mechaniczna szwów przewyższa o 30% parametry samego materiału bazowego. Elastyczność połączeń pozostaje stabilna w temperaturach od -40°C do +70°C, co jest kluczowe dla transportu międzynarodowego. Odporność na promieniowanie UV zapobiega degradacji szwów pod wpływem długotrwałego nasłonecznienia.
Ekonomiczne korzyści obejmują redukcję czasu produkcji o 60% w porównaniu z metodami szycia tradycyjnego. Brak konieczności stosowania dodatkowych materiałów uszczelniających obniża koszty produkcji o 15-25%. Automatyzacja procesu zmniejsza zapotrzebowanie na wykwalifikowaną siłę roboczą. Jeden operator może obsłużyć 2-3 stanowiska produkcyjne jednocześnie.
Ekologiczne aspekty technologii HF eliminują emisje lotnych związków organicznych charakterystyczne dla procesów klejenia. Zużycie energii elektrycznej wynosi 0,8-1,2 kWh na metr kwadratowy przetworzonego materiału. Materiały zgrzewane HF są w 100% nadające się do recyklingu bez degradacji właściwości. Proces nie generuje odpadów poprodukcyjnych wymagających specjalnej utylizacji.
Niezawodność produkcji osiąga poziom 99,2% przy prawidłowej eksploatacji i konserwacji maszyn. Czas przestojów technicznych nie przekracza 2% całkowitego czasu pracy w skali roku. Możliwość natychmiastowej weryfikacji jakości połączeń eliminuje produkcję wadliwych elementów. Systemy predykcyjnej konserwacji minimalizują ryzyko nieplanowanych awarii o 80% w porównaniu z tradycyjnymi metodami utrzymania ruchu.
Przeczytaj także
Smart garden czyli inteligentne technologie w ogrodzie
Kiedyś ogrody wymagały niekończącej się troski i czasu, a każdy deszcz czy suchy dzień potrafił popsuć plany ogrodnika.
Hale namiotowe dla rolnictwa - od magazynu ziemniaków po ujeżdżalnie
Polskie rolnictwo przechodzi prawdziwą rewolucję. Małe, tradycyjne gospodarstwa ustępują miejsca nowoczesnym przedsiębiorstwom agrobiznesowym, które…